
Raskaaseen käyttöön tarkoitettu hydraulinen leikkauskone: kapasiteetit, tyypit ja osto-opas
Laitteiden valinta · Levyjen valmistus
Raskaat hydrauliset leikkauskoneet: Tehty paksulle levylle
Vetoisuusluvut kertovat vähemmän kuin rungon jäykkyys, karan geometria ja terävälin hallinta. Tässä on se, mikä erottaa kevyen leikkurin koneesta, jota voit käyttää vuosikymmeniä.
Työpaja, joka ottaa sopimuksen 16 mm:n teräslevystä, oppii tämän nopeasti. 6 mm:n levyä käsitellyt kääntöpuomin leikkuri alkaa täristä, leikattu reuna kiertyy ja terä taipuu juuri sen verran, että jokainen levy on hieman puolisuunnikkaan muotoinen. Kone ei ole rikki; se tekee työtä, johon sen arkkitehtuuria ei koskaan suunniteltu. Raskas hydraulinen leikkauskone on rakennettu juuri tällaisiin töihin - levypaksuudet noin 10 mm - 25 mm ja enemmän - ja ostopäätöksen tulee alkaa päivittäin leikatusta materiaalista, ei hinnastosta.
Mikä itse asiassa tekee leikkauskoneesta "raskaita"
Lause kiinnittyy nopeasti kevyisiin koneisiin, joten se auttaa katsomaan suunnittelua tarran sijaan. Neljä elementtiä erottaa aidon levyleikkurin liian itsevarmasta peltikoneesta.
Rungon rakenne. Paksun levyn leikkaaminen työntää suuret sivuttaisvoimat alaterään, sänkyyn ja sivukehyksiin. Raskaassa käytössä olevissa leikkureissa käytetään esijännitettyjä, täysin hitsattuja teräsrunkoja, jotka on koneistettu yhdellä kokoonpanolla, joten terän tuki pysyy samansuuntaisena vuosien ajan. Kehyksen paino ei ole turhamaisuusluku; se on ero jatkuvan leikkauslinjan ja matalaksi kaareksi taipuvan kehyksen välillä.
Terän liike ja haravointi. Yläterä on kalteva, joten vain lyhyt segmentti tarttuu kerrallaan. Kevyemmät koneet pitävät kallistuskulman kiinteänä; raskaiden mallien avulla voit säätää sitä. Korkeampi karhotin vähentää leikkausvoimaa paksussa levyssä, kun taas matalampi hara pitää ohuet levyn reunat suorassa – yksi vähiten käsitellyistä ja hyödyllisimmistä ohjaimista nykyaikaisessa leikkurissa.
Hydrauliset kiinnikkeet. Yli 10 mm levy on riittävän jäykkä nousemaan iskun aikana, ja kun se nousee, leikkaus vaeltelee. Useat hydrauliset puristussylinterit painavat työtä pöytää vasten koko työkierron ajan, ja niiden puristusvoima on yhtä ratkaiseva kuin pääsylinterin vetoisuus.
Terävälin ohjaus. Ylemmän ja alemman terän välinen rako määrää pursekoon ja reunan suoruuden. Raskaat koneet tarjoavat tarkan, säädettävän raon välilevyjen ja arvailujen sijaan – tyypillisesti 5–10 prosenttia materiaalin paksuudesta. Kaikkea sitä ohjaava hydraulipiiri ansaitsee myös erityistä huomiota; tapa, jolla paine kasvaa, synkronoi sylinterit ja palautuu iskujen välillä, määrittää, miltä kone tuntuu kiireisessä työvuorossa. The CNC-leikkauskoneen hydraulijärjestelmän tekniset ominaisuudet selitä tämä tarkemmin.
Raskaaseen käyttöön tarkoitettu leikkuri ansaitsee nimensä työvuoron toisella puoliskolla, kun runko on lämmennyt, öljy on saavuttanut käyttölämpötilansa ja terä kohtaa edelleen levyn samassa kulmassa kuin aamun ensimmäisessä sahauksessa.
Giljotiini tai kääntöpalkki: kaksi arkkitehtuuria eri töihin
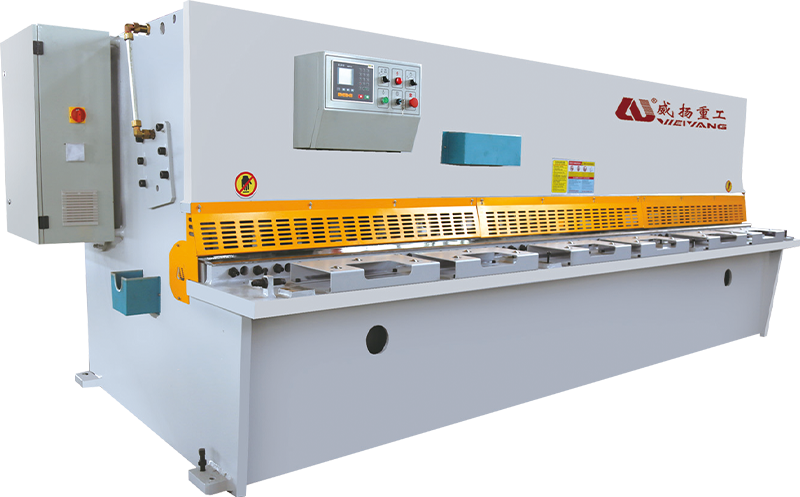
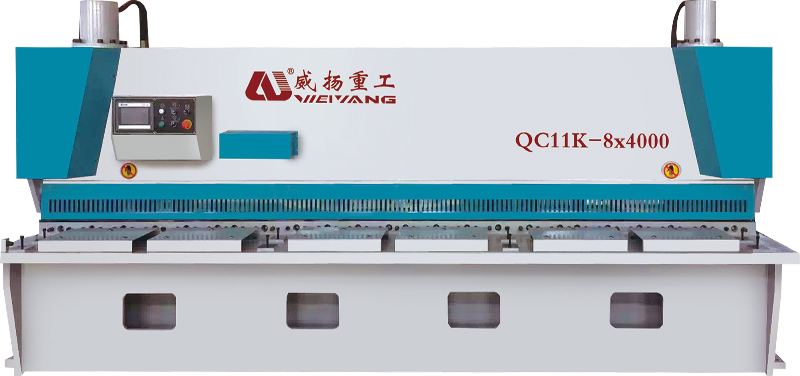
Useimmat raskaat hydrauliset sakset kuuluvat yhteen kahdesta leiristä. Hydraulinen giljotiini - jota usein kutsutaan portin leikkuriksi - ajaa terän alas suoraa pystysuoraa polkua pitkin. Kääntöpalkin leikkuri kiinnittää ylemmän terän kääntövarsiin, joten se seuraa pientä kaaria iskun aikana. Kumpikaan tyyppi ei ole yleisesti parempi; päätös riippuu myymälääsi hallitsevasta paksuusalueesta.
Koska giljotiiniterä pysyy kohtisuorassa pöytään nähden, se tuottaa puhtaampia, ennakoitavampia leikkauksia paksuun materiaaliin ja geometria kestää toistuvien raskaiden iskujen alla. Tämä on arkkitehtuuri, joka on määritelty 13–25 mm levyille, rakenneterästöille ja kaikille toiminnoille, joissa reunan laatu on tärkeämpää kuin syklin nopeus. Kone on painavampi, fyysisesti suurempi ja kalliimpi asentaa – mutta tämä paino toimii jokaisessa leikkauksessa.
Kääntöpalkkileikkureissa sitä vastoin on vähemmän liikkuvia osia ja paljon pienempi jalanjälki. Ne pyörivät nopeammin ohuilla ja keskikokoisilla levyillä, joten ne sopivat luonnollisesti tuotantopajoihin, jotka leikkaavat jopa noin 10 tai 12 mm. Terän rata on kaari pikemminkin kuin todellinen pystysuora viiva, joten erittäin paksun levyn reunageometria on hieman vähemmän anteeksiantava. Jos paksuusalueesi harvoin ylittää 12 mm, hyvin rakennettu ja kestävä kääntöpalkkileikkaus voi olla kaikki mitä tarvitset.
| Harkinta | Giljotiini (portin leikkaus) | Kääntöpalkin leikkaus |
|---|---|---|
| Terän polku | Suora pystysuuntainen liike | Kääntyvä kaari |
| Tyypillinen raskaan käytön alue | 13-25 mm ja enemmän | 4-13 mm |
| Reunalaatu paksulla levyllä | Erinomainen, vakaa | Hyvä noin 10-12 mm asti |
| Kehys ja jalanjälki | Raskaampi, isompi | Kompakti, kevyempi |
| Soveltuu parhaiten | Rakenneteräs, levyjen valmistus | Pelti, kevyt ja keskikokoinen tuotanto |
| Hydraulinen monimutkaisuus | Enemmän sylintereitä, syvempi pohja | Yksinkertaisempi piiri |
Tekniset tiedot, jotka ratkaisevat, kestääkö kone
Kone, jota mainostetaan nimellä ”20 mm × 2500 mm”, voi silti epäonnistua jatkuvassa työssä, koska tyyppikilvessä kuvataan ihanteellinen leikkaus, ei sen takana oleva marginaali. Kun vertaat raskaan käytön hydraulisaksia, tarkista seuraavat numerot ja mekanismit.
- Leikkauksen paksuus ja pituus. Yhdistä luokitus yleisimpään materiaaliisi, älä satunnaiseen paksuun levyyn. 16×2500 kone palvelee 10–16 mm:n levyllä elävää myymälää paljon paremmin kuin ylisuuri 25×3000, joka pyörii enimmäkseen 10 mm:llä.
- Rake-kulma-alue. Säädettävä harava, tyypillisesti noin 0,5° - 2,5°, mahdollistaa ohuiden levyjen karhottimen laskemisen ja painavien levyjen nostamisen – tämä laajentaa koneen käyttöaluetta huomattavasti.
- Terävälin säätö. Riippumattomat, mikrosäädettävät asetukset ja selkeät lukemat tarkoittavat nopeampaa vaihtoa ja johdonmukaista purseiden hallintaa erästä toiseen.
- Iskuja minuutissa. Raskaat koneet käyvät yleensä 8-20 iskua minuutissa. Todellinen suorituskyky riippuu enemmän leikkauspituudesta ja levyn paksuudesta kuin otsikon numerosta.
- Moottorin teho ja hydraulipaine. Tarkista moottorin nimellisarvo ja järjestelmän käyttöpaine ja varmista, että öljynjäähdytin on mitoitettu jatkuvaan käyttöön satunnaisen käytön sijaan.
- Takamittarin alue. Ohjelmoitava takamittari, jonka toistotarkkuus on noin ±0,5 mm, muuttaa manuaalisen leikkurin tuotantoleikkausasemaksi.
- Terän materiaali ja reunat. Laadukkaat terät neljällä käyttökelpoisella leikkuureunalla vähentävät työkalukustannuksia ja antavat ennustettavan kulumisiän.
Tarkkaile ilmoitetun ja jatkuvan kapasiteetin välistä eroa. 25 mm:n pehmeälle teräkselle mitoitettu leikkuri ei pidä tiukkoja toleransseja 20 mm:n levyssä, jos se käy kahdeksan tunnin työvuorossa ilman taukoa. Kysy rungon painoa, öljyn jäähdytystehoa ja suositeltua käyttöjaksoa ennen allekirjoittamista.
Realistinen hyväksymistesti: leikkaa 20 mm pehmeää terästä koko alustan pituudelta, mittaa reunan suoruus ja jäysteen korkeus, toista vähintään viisikymmentä kertaa ja tarkkaile hydrauliöljyn lämpötilaa ajon aikana. Vakaa geometria testin toisella puoliskolla todistaa enemmän kuin mikään esitekäyrä.
Missä raskaat hydrauliset sakset ansaitsevat säilyvyyden
Kun kone pystyy käsittelemään materiaalia, todellinen kysymys on, mitä se tekee koko tuotantolinjalle. Koneiden valmistuksessa raskaat leikkurit leikkaavat runkolevyjä, pohjalevyjä ja rakenneosia erissä – kuvio, joka näkyy toistuvasti koneteollisuuden tapaustutkimus . Teräshuoltokeskukset käyttävät samaa konetta levyjen käsittelyyn myyntikelpoisiksi aihioiksi, kun taas metallurgiset tehtaat sijoittavat leikkurit suoraan levyjen valmistuslinjoille.
Lentokonevalmistajat leikkaavat rakenteellisia aihioita alumiinista ja lujista metalliseoksista, joissa tasainen reunalaatu vähentää koneistukseen kuluvaa aikaa. Jopa ruostumattomasta teräksestä valmistetut huonekalut, sähkökotelot ja arkkitehtoniset metallityöt ovat riippuvaisia todellisesta neliömäisestä reunasta ennen taittamista ja hitsausta. Kussakin näistä asetuksista raskaaseen käyttöön tarkoitettu leikkuri on yleensä nopein tapa muuttaa lautanen tarkaksi aihioksi – edellyttäen, että terä, kiinnikkeet ja kallistuskulma on asetettu kyseiselle materiaalille.
Raskaaseen leikkurin ajo: rako, harava ja huolto
Oikean koneen ostaminen on vasta ensimmäinen askel; päivittäiset asetukset määräävät, kuinka hyviltä osat näyttävät. Miedolla teräksellä terävälin tulisi alkaa noin 5–10 prosentista levyn paksuudesta – noin 0,8 mm 10 mm:n levyssä – ja hienosäätää sitten jäysteen suunnan ja reunan kunnon mukaan. Pidä karhotuskulma mahdollisimman alhaisena leikkaamalla silti puhtaasti: korkea hara alentaa leikkausvoimaa, mutta se myös vääristää ohuita levyreunoja enemmän.
Terävälin peukalosääntö. Aloita tiukasti ja avaa rakoa hieman, kunnes purse on tasainen leikkauksessa. Tasainen purse koko pituudelta on parempi päivittäinen osoitin kuin mikrometrin lukema kylmällä koneella.
Hydrauliöljyn laatu ansaitsee jatkuvaa huomiota. Raskas leikkaus työntää piirinsä lämpötilaan pitkän työvuoron aikana; ylikuumentunut öljy menettää viskositeettinsa, leikkaukset muuttuvat epätasaisiksi ja tiivisteet vanhenevat nopeammin. Tarkista öljyn taso, suodatus ja käyttölämpötila kiinteän aikataulun mukaan, ei ongelman ilmetessä.
Turvallisuus on osa tuotantosuunnitelmaa. Nämä koneet varastoivat paljon energiaa hydrauliakkuihin. Etu- ja takasuojusten, kahdella kädellä ohjaamisen ja lukittujen hallintalaitteiden tulee olla vakiona, ja terän tai rungon huolto tulee aina aloittaa hydrauliikan ollessa lukittuna ja terän ollessa tuettu.
Raskaan hydraulisen leikkauskoneen valinta edellyttää, että arkkitehtuuri sovitetaan todellisuudessa käsittelemäsi levypaksuuteen. Rungon jäykkyys, säädettävä kallistus, hydraulinen pitovoima ja terävälin hallinta ovat paljon tärkeämpiä kuin tarttuva nimikilpi. Aloita paksuimmasta tavallisesta materiaalistasi, suorita sille hyväksymistesti ja kiinnitä erityistä huomiota siihen, miten kone käyttäytyy tunnin jatkuvan leikkaamisen jälkeen. Tee niin, ja leikkurista tulee hiljaa yksi lattian luotettavimmista koneista.
Aiheeseen liittyvä tuote
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdongin kaupunki, Hai'an City, Jiangsun maakunta, Kiina.
Tekijänoikeus © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Kaikki oikeudet pidätetään.
