
Automaattiset hydrauliset leikkauskoneet: tyypit, tekniset tiedot ja valintaopas
Tällä siirrolla on eniten merkitystä siellä, missä leikkaus tapahtuu tuotantolinjan etuosassa – koneiden valmistuksessa, metallurgisissa töissä, lentokoneen peltipajoissa ja kevyen teollisuuden muovausosastoilla. Useimpien ostajien käytännön kysymys ei ole, auttaako automaatio; se on se, mikä koneen layout, spesifikaatiosarja ja ohjauspaketti sopii materiaaliin, jonka ne todella leikataan.
Kuinka automaattinen hydraulileikkaus todella toimii
Toimintaperiaate on selkeä. Hydraulisylinterit ajavat yläpalkin alas, ja palkkiin asennettu terä ylittää kiinteän alemman terän, mikä muodostaa puhtaan erotuksen leikkuulinjaa pitkin. Leikkausvoima tulee pikemminkin öljynpaineesta kuin vauhtipyörän liikemäärästä, minkä vuoksi hydraulileikkaus pysyy hallittavissa jopa lähellä iskun alaosaa.
Automaattinen osa liittyy ohjaukseen. CNC-ohjain kohdistaa takamittarin, liikuttaa sädettä ja säätää terän välystä ja kallistuskulmaa tallennetusta ohjelmasta. Manuaalisella leikkurilla jokainen näistä on erillinen asennustehtävä. Automaattikoneessa kuljettaja valitsee ohjelman ja kone valmistautuu. Hydraulijärjestelmä ansaitsee yhtä paljon huomiota kuin terä, koska hydraulijärjestelmän tekninen käyttäytyminen CNC-leikkauskoneessa vaikuttaa suoraan syklin nopeuteen, leikkauslaatuun ja pitkän aikavälin luotettavuuteen.
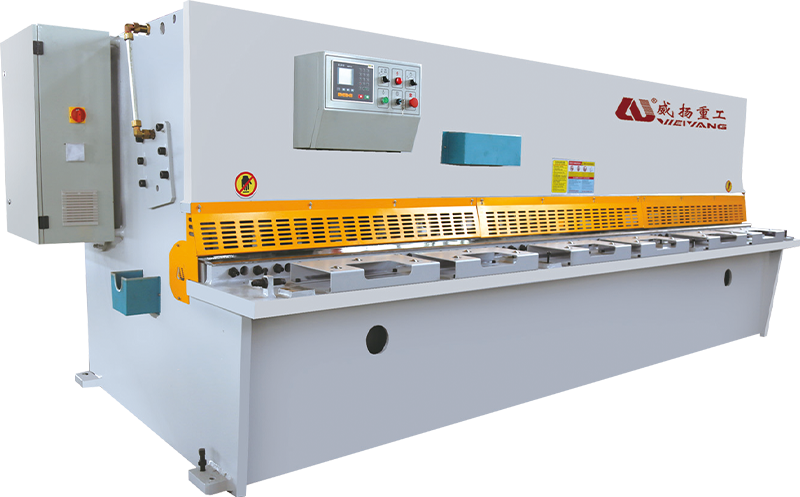
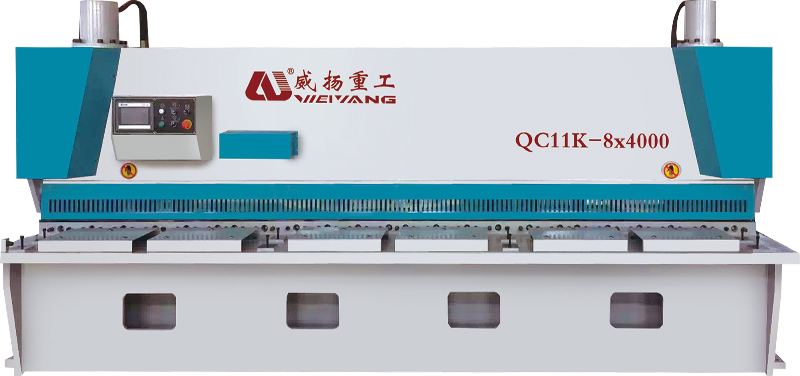
Giljotiini tai kääntöpalkki: Valitse ensin asettelu
Automaattiset hydrauliset leikkurit on rakennettu kahden pääasiallisen mekaanisen layoutin ympärille, eivätkä ne ole keskenään vaihdettavissa. Jokainen asettelu sopii eri tuotantoprofiileihin.
- Giljotiini (portin) sakset liikuta yläterää suoraan alaspäin, samansuuntaisesti alemman terän kanssa. Jäykkä runko vastustaa taipumista, terän rata pysyy kohtisuorassa ja kone pitää paremman reunatarkkuuden raskaalla levyllä. Valitse tämä asettelu, kun tyypillinen materiaalisi on yli 10 mm tai kun neliömäiset, suorat leikatut reunat ovat kova vaatimus.
- Kääntöpalkkisakset pyöritä yläterää nivelen ympäri, mikä vähentää tarvittavaa leikkausvoimaa ja yksinkertaistaa runkoa. Ne ovat kevyempiä ja kompaktimpia, ja ne toimivat erittäin hyvin 0,5 mm:stä noin 8–10 mm:iin pehmeää terästä – yleisin leikkausalue yleisessä valmistuksessa.
Hyödyllinen nyrkkisääntö: jos suurin osa työstäsi on alle 8 mm, kääntöpalkkikone tarjoaa yleensä parhaan tasapainon hinnan, nopeuden ja työpajan jalanjäljen välillä. Jos leikkaat säännöllisesti 10 mm tai enemmän, jäykempi porttirakenne oikeuttaa sen korkeammat pääomakustannukset.
Kuusi eritelmää, jotka määräävät koneen suorituskyvyn
Esitteessä luetellaan monia numeroita. Kuusi niistä kertoo, sopiiko leikkuri todelliseen leikkaamaasi työhön.
| Erittely | Tyypillinen valikoima | Tuotantovaikutus |
|---|---|---|
| Suurin leikkauspaksuus | 4-25 mm (pehmeä teräs) | Määrittää rungon koon, pumpun tehon ja terävälin |
| Leikkauspituus | 2500–6000 mm | Määrittää suurimman arkin, jonka voit käsitellä yhdellä kertaa |
| Takamittarin isku ja tarkkuus | 500–800 mm; ±0,05–0,1 mm | Ohjaa mittojen toistettavuutta erissä |
| Rake kulma | 0,5°–2,5° | Alempi harava vähentää osien vääristymiä; korkeampi harava leikkaa paksumman levyn |
| Terän välyksen säätö | CNC-automaattinen (noin 5-10 % levyn paksuudesta) | Parantaa terän laatua ja pidentää terän käyttöikää |
| Leikkausnopeus | 6-18 lyöntiä minuutissa | Asettaa eräleikkauslinjojen tahdin |
Suhteet merkitsevät enemmän kuin numerot. Leikkauspaksuus ohjaa rungon ja hydrauliikan kustannuksia. Harakulma ja terävälys ovat kaksi asetusta, jotka muuttavat keskimääräisen leikkauksen puhtaaksi. Taustamittarin tarkkuus määrittää, ajautuvatko valmiit osat erilleen pitkän erän aikana. Näissä kolmessa parissa – lujuus, geometria, asento – hyvin pisteytyvä kone on se, joka on lattialla vielä viidentoista vuoden kuluttua.
Mitä kokeneet ostajat tarkistavat ennen allekirjoittamista
Kone voi näyttää vakuuttavalta esittelytilassa ja silti tuottaa pettymyksen kuuden viikon kahden vuoron käytön jälkeen. Kokeneet ostajat katsovat maalin ohi ja tarkistavat neljä aluetta.
- Rungon jäykkyys. Runko taipuu, kun terä kohdistaa voimaa leikkauspituudella. Hitsattu runko paksuilla sivulevyillä ja asianmukaisella jännityksenpoistolla pitää taipuman riittävän pienenä, jotta terä pysyy yhdensuuntaisena alustan kanssa. Vaalea runko näkyy huonona yhdensuuntaisuutena ja ennenaikaisena terän kulumisena.
- Hydraulikomponentit ja jäähdytys. Pumppu, venttiilit ja sylinterin tiivisteet määrittelevät koneen lihaksen. Jatkuvassa käytössä hydrauliöljyn jäähdytys ei ole valinnainen; kuuma öljy muuttaa leikkauskäyttäytymistä ja nopeuttaa tiivisteen kulumista.
- CNC-ohjain ja ohjelmointi. Ohjauksen tulee tallentaa materiaaliohjelmat ja tehdä ne helposti avattavissa. Käytännön testi: voiko käyttäjä asettaa uuden erän avaamatta käsikirjaa?
- Terän materiaali ja terävälimekanismi. Teräteräksen laatu näkyy hiontaväleissä. CNC-terävälin säätö pitää välyksen oikeassa prosenttiosuudessa levyn paksuudesta, mikä on suorin vaikutus purseen muodostumiseen ja reunan laatuun.
Paikannus, säätö ja vahvistus kestivät aiemmin minuutteja leikkausten välillä. Automaattisessa hydraulisessa leikkurissa ne vievät sekunteja – ja siitä tuottavuuden kasvu itse asiassa tulee.
Turvallisuus ja tuki täydentävät luettelon. CE-vaatimukset täyttävä suojaus, valoverhot, hätäpysäytysjärjestelmä ja koulutetun teknikon suorittama käyttöönotto eivät ole lisävarusteita. Leikkauskone tuottaa tarpeeksi voimaa leikkaamaan paksun teräksen läpi alle sekunnissa; se ansaitsee saman kunnioituksen asennuspäivänä kuin tuotantokerroksessa.
Missä automaattinen leikkaus maksaa takaisin nopeimmin
Takaisinmaksu on nopein liikkeissä, jotka leikkaavat samoja materiaaliperheitä toistuvissa erissä. sisään koneiden valmistus esimerkiksi leikkuri syöttää aihiot taivutus-, hitsaus- ja viimeistelyasemille; kun tyhjä on väärä, jokainen alavirran asema maksaa virheestä. Automaattinen paikannus poistaa tämän virheen yleisimmän lähteen – manuaalisen asennuksen erien välillä.
Sama logiikka pätee metallurgisissa laitoksissa ja lentokoneen peltiosastoilla, joissa reunan laatu ja mittojen yhtenäisyys ovat selkeät vaatimukset. Kevyessä teollisuudessa – hyllyt, paneelit, kotelot – hyöty näkyy työvuorokohtaisena tuotantona.
Jos automaattinen paikannus säästää 15–20 sekuntia leikkausta kohden, siiman leikkaaminen 200 aihiota päivässä palauttaa yli tunnin käyttäjän aikaa. Kahdessa vuorossa se on lisäkapasiteettia joka päivä.
Myös materiaalisäästöjä näkyy. Materiaalin paksuudelle oikein säädetty teräväli tuottaa jäysteetön reunan, mikä tarkoittaa vähemmän hiontakertoja, vähemmän romutettuja osia ja terää, joka pysyy terävänä pidempään. Nämä säästöt ovat pienempiä kuin työvoimasäästöt, mutta ne kertyvät jokaisesta koneen tekemästä leikkauksesta.
Automaattisen leikkauksen tarkan pitäminen pitkällä aikavälillä
Automaattinen hydraulileikkaus ei ole huoltovapaa kone; se on kone, jonka huolto on helpompi ajoittaa. Kolme tapaa suojaa sijoitusta.
- Tarkista teräväli aina, kun muutat materiaalin paksuutta. Oikea välys on noin 5-10 prosenttia levyn paksuudesta; liian suuri rako aiheuttaa rullatun reunan ja raskaita purseita.
- Pidä hydrauliöljy oikealla tasolla, lämpötilassa ja puhtaana. Likaantunut öljy on yleisin syy hitaan palkin liikkeeseen ja epäyhtenäiseen leikkausvoimaan.
- Kalibroi takamittari säännöllisin väliajoin. Pienikin poikkeama muuttaa ±0,1 mm:n spesifikaation uusintageneraattoriksi.
Terä repeytyy leikkaamisen sijaan, reuna rullaa ja melutaso nousee. Korjaamattomana terään muodostuu mikrosiruja ja rakomekanismi kuluu epätasaisesti.
Ja yksi sääntö ei muutu koskaan: pidä kädet poissa leikkausalueelta. Käyttäjä ei ole osa konesykliä – se on koko automaation ydin.
Pienikin hydraulinen leikkuri tuottaa kymmeniä tonneja leikkausvoimaa. Valoverhot, kahdella kädellä ohjattavat ohjaimet ja mekaaniset suojukset asennetaan yhdestä syystä: ne ovat ainoat asiat, jotka ovat palkkia nopeampia.
Tee lattiallesi sopiva päätös
Automaattinen hydraulinen leikkauskone ansaitsee paikkansa, kun suorituskyky, toistettavuus ja käyttäjän riippumattomuus ovat tärkeämpiä kuin pienin mahdollinen ostohinta. Aloita asettelusta - kääntöpalkki keskikokoiselle levylle, porttileikkaus raskaammille levyille. Vertaa kuusi eritelmää tosiasiallisesti käsittelemääsi materiaalivalikoimaan. Tarkista runko, hydrauliikka, ohjain ja terämekanismi samalla varovaisuudella kuin jarrupuristin tai laserleikkuri. Käsittele turvallisuutta osana koneen suunnittelua, ei kustannuslisää.
Jos myymälässäsi leikataan enemmän kuin muutama tusina aihiota päivässä ja toistetaan samat osaperheet, automaatio ei ole luksusta. Valitse kone, joka säilyttää toleranssinsa koko erässä – koneen kustannusero korvataan usein terän käyttöiän ja romutettujen osien perusteella ensimmäisen vuoden aikana.
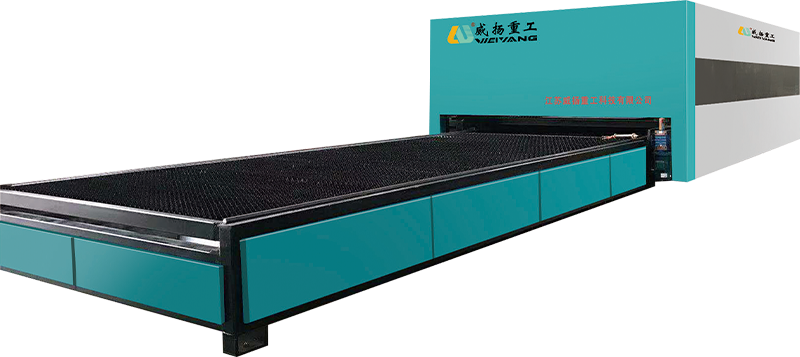
Aiheeseen liittyvä tuote
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdongin kaupunki, Hai'an City, Jiangsun maakunta, Kiina.
Tekijänoikeus © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Kaikki oikeudet pidätetään.
